


Заполнение картриджей является наиболее чувствительным к последовательности этапом в малообъемном асептическом производстве. Контейнер поставляется без дна, герметизирован с обоих концов, и каждый входной параметр — захват пузырьков, уровень вакуума, крутящий момент обжима — напрямую влияет на точность наполнения и целостность закрытия контейнера. В этом руководстве рассказываетсязаправка фармацевтических картриджейшаг за шагом, асептические условия, необходимые для каждого этапа, а также характеристики оборудования, которые стоит подтвердить, прежде чем выбирать линию или выбирать поставщика.
Ключевые выводы
- Картридж заполняется и запечатывается дважды, поэтому ориентация контейнера и положение пробки имеют такое же большое значение, как и точность насоса.
- Удержание пузырьков, а не точность насоса, обычно является пределом отбраковки видимых частиц.
- Вакуумная пробка контролирует газ в свободном пространстве и посадку пробки; обоим нужны свои собственные параметры проверки.
- Гибкость формата, барьерный интерфейс и область проверки — это три элемента, добавление которых после установки обходится дорого.
На этой странице
1. Чем заполнение картриджей отличается от наполнения флаконов или PFS
2. Процесс наполнения фармацевтических картриджей, шаг за шагом
3. Асептические требования: ISO 5, RABS и компромиссы в отношении изолятора.
4. Контрольный список технических характеристик оборудования
5. Распространенные виды отказов и способы их проверки.
6. Часто задаваемые вопросы
Что отличает заполнение картриджей от наполнения флаконов или PFS
Флакон представляет собой чашку: один открытый конец, устойчивое основание, одно уплотнение. К предварительно заполненному шприцу добавляется защитный кожух иглы и стержень поршня, но он по-прежнему наполняется через один открытый конец. Картридж представляет собой прямую трубку с уплотнениями на обоих концах – плунжер-пробка на хвосте, алюминиевый колпачок над перегородкой на головке – поэтому операторы описывают формат как инжектор без цоколя.
Отсюда следуют два последствия. Контейнер имеет высокий центр тяжести и почти не занимает места, поэтому он неустойчив во время разборки и транспортировки на линейной скорости. А поскольку хвостовое уплотнение часто устанавливается перед наполнением, контейнер фактически открывается снизу в течение части цикла, что меняет способ поступления воздуха и способ его вытеснения.
Геометрия контейнера и логика двух уплотнений
Геометрия также определяет стратегию проверки. Стопор, слегка наклоненный или посаженный не до конца, обычно в момент его возникновения незаметен; это проявляется только позже в виде нарушения герметичности после обжатия или транспортировки. Вот почему визуальная проверка положения стопора относится к этапу наполнения, а не к окончательной проверке. Для покупателя геометрия также является фактором, определяющим спецификацию: процесс наполнения биофармацевтического картриджа должен контролировать ориентацию, унос пузырьков и два типа закрытия, из которых один контролируется линией флакона.
|
Формат |
Уплотнения для закрытия |
Типичный объем заполнения |
Доминирующий технологический риск |
|
флакон |
Один (пробка плюс обжимка) |
1–20 мл |
Стопорное сидение, кислород в свободном пространстве |
|
Предварительно заполненный шприц |
Два (поршень, защитный кожух иглы или колпачок наконечника) |
0,5–20 мл |
Целостность игольчатого щитка, вставка штока поршня |
|
Картридж |
Два (хвостовой поршень, головная крышка с перегородкой) |
0,2–5,0 мл |
Захват пузырьков, глубина стопора, крутящий момент обжима |
Только типичные диапазоны — сверяйте рабочий диапазон с чертежом вашего контейнера и спецификациями крышки.
Процесс наполнения биофармацевтического картриджа, шаг за шагом
Независимо от того, прибывает ли контейнер в виде готового к использованию (RTU) гнезда и ванны или в виде промытой и апирогенной партии, процесс наполнения картриджа следует одной и той же последовательности: перемещение и ориентация контейнера, наполнение, вакуумная закупорка, запечатывание алюминиевой крышкой, поточная проверка. На многих линиях перед наполнением ставится хвостовой поршень, который превращает тюбик в бездонный шприц.
1. Обработка контейнеров: контроль гнезда, ванны и ориентации.
Обработка контейнеров — это первая контрольная точка, которая чаще всего недооценивается. Центробежный расшифровщик в сочетании с вибрационной ориентацией или позиционированием на основе визуального контроля удерживает пробирку в вертикальном положении и уменьшает контакт между бутылками во время транспортировки. Для форматов RTU открытие ванны, извлечение гнезд и обеззараживание поверхности требуют своих собственных параметров: образование частиц во время удаления пленки, путь передачи в критическую зону и – при использовании изолятора – проверка целостности и обеззараживания интерфейса передачи.
2. Наполнение: контроль пузырьков и точность дозы.
В процессе наполнения биофармацевтических картриджей объем наполнителей обычно составляет от 0,2 до 5,0 мл, а продукт обычно представляет собой чувствительный к сдвигу, склонный к пенообразованию раствор белка, пептида или полимера. На скорости струя заправочной иглы ударяется о поверхность жидкости и увлекает за собой воздух; образующиеся микропузырьки влияют как на подаваемый объем, так и на результат видимых частиц при проверке.
Две контрмеры являются стандартными. Встроенная вакуумная дегазация снижает концентрацию растворенного газа еще до того, как продукт достигнет иглы. Заполнение, отслеживающее уровень жидкости, поднимает иглу по мере повышения уровня, поэтому воздействие на поверхность снижается. Для продуктов с высокой вязкостью, таких как гиалуроновая кислота, удаление пузырьков сложнее, и сочетание вакуумного наполнения с корпусом насоса с низким сдвиговым усилием становится скорее необходимым, чем необязательным.
На стороне дозирования керамические плунжерные насосы обладают износостойкостью и низким сдвиговым усилием, а точность дозирования обычно должна поддерживаться в пределах ±1%. Перистальтические варианты частично обменивают эту точность на одноразовый путь потока и более легкую нагрузку по очистке и проверке - компромисс, который следует принимать с учетом характеристик продукта и плана партии, а не только цены.
3. Вакуумная закупорка: что на самом деле делает отрицательное давление
Атмосферная пробка вталкивает пробку в открытую горловину. Вакуумная пробка сначала создает отрицательное давление внутри контейнера, а затем устанавливает пробку, которая удаляет остаточный газ из свободного пространства и позволяет пробке плотно прилегать к стенке. Практическая выгода заключается в снижении риска отскока пробки и неполного уплотнения из-за захваченного газа.
Во время квалификации процесса необходимо подтвердить три параметра: диапазон регулирования и стабильность уровня вакуума, равномерность усилия посадки и постоянство положения стопора после посадки. Для продуктов, чувствительных к кислороду, замена газа (обычно продувка азотом перед вакуумированием) и конечный целевой уровень остаточного кислорода относятся к одному и тому же набору параметров, а не являются предметом отдельного обсуждения.
4. Уплотнение алюминиевой крышки и целостность уплотнения.
Крышка закрывается винтовым укупориванием или обжатием - вторая половина процесса наполнения и запечатывания картриджа - и качество этого закрытия определяет целостность закрытия контейнера на весь срок годности. Система укупорки должна отслеживать и регистрировать крутящий момент или усилие обжатия в каждом цикле, чтобы можно было отслеживать тенденции механического сопротивления и удерживать дефекты уплотнения в пределах определенного допуска.
Колпачки малого диаметра находятся в узком диапазоне крутящего момента, и эталонное значение должно быть получено из данных проверки поставщика колпачков и ваших собственных испытаний, а не из общей таблицы. Целостность после герметизации обычно проверяют путем обнаружения утечки под высоким напряжением, погружения микроорганизмов или проникновения красителя, подтверждая, что эластомер прижат к стеклянному фланцу в той степени, в которой этого требует фармакопейный метод.
5. Проверка в линии: вес, положение пробки, кислород в свободном пространстве.
Инспекция проводится параллельно с процессом, а не после него. Типичный объем работ охватывает вес наполнения с помощью высокоточного тензодатчика или лазерного измерения, визуального контроля положения пробки, определения остаточного кислорода в свободном пространстве, где это применимо, а также распознавания косметических дефектов.
Проверка веса каждого контейнера отбраковывает единицы, выходящие за пределы допуска, и, что не менее важно, дает данные о тенденциях, которые используются для планирования профилактического обслуживания дозирующих насосов. К осмотру положения стопора следует относиться как к обязательной проверке магистралей картриджей: дефект дешево обнаружить здесь и дорого обнаружить в виде утечки позже.
Асептические требования: ISO 5, RABS и компромиссы между изоляторами
заправка фармацевтических картриджейПроцесс является асептическим по определению, и решение о барьере определяет всю линию. Заполнение, закупорка и герметизация обычно осуществляются внутри вытяжного шкафа с ламинарным потоком, барьерной системы ограниченного доступа (RABS) или изолятора с вертикальным однонаправленным воздушным потоком с фильтром HEPA, поддерживающим чистоту ISO 5, как определено в ISO 14644-1, в контролируемой фоновой среде.
Выбор изолятора – это не только вопрос поддержания чистоты. Он также исправляет расположение перчаточных портов, конфигурацию передаточной камеры, стратегию проверки поточного цикла стерилизации, например, испаренной перекисью водорода, и каскад фонового давления. В техническом соглашении стоит урегулировать три пункта: действительно ли площадь основания разливочной машины соответствует отверстию барьера, нарушает ли ламинарный поток движущийся механизм и подтверждают ли исследования дыма в динамических условиях характер воздушного потока внутри барьера.
Пути потока, контактирующие с продуктом, требуют либо возможности очистки на месте и стерилизации на месте, либо модульных интерфейсов, которые можно быстро демонтировать и автоклавировать. Сертификаты материалов и данные о совместимости насосов, клапанов, трубок и уплотнений должны быть закрыты при аттестации проекта, а не откладываться до ввода в эксплуатацию.
Точность и качество стопорения не могут быть проверены на незагруженной машине. Для проверки следует использовать очищенную воду и плацебо, соответствующую вязкости фактического продукта, при нескольких последовательных заливках с относительным стандартным отклонением, рассчитанным для каждого канала. Уровень вакуума пробки и глубина введения проверяются с помощью специального манометра, измеряющего собранное положение пробки внутри трубки, поскольку от этого размера зависит, будет ли в дальнейшем стержень привода ручки-инжектора мешать ей.
Контрольный список технических характеристик оборудования
Большинство пробелов в спецификациях возникает на границах семейства форматов: наименьший объем в ассортименте, продукт с самой высокой вязкостью, формат, который был добавлен последним. В приведенной ниже таблице представлен минимальный набор, который стоит включить в спецификацию требований пользователя к процессу наполнения биофармацевтического картриджа.
|
Параметр |
Что указать |
Ориентир |
|
Диапазон объема заполнения |
Самый низкий и самый высокий объем во всех форматах |
Убедитесь, что нижний предел находится под нагрузкой, а не при номинальном режиме. |
|
Точность дозирования |
Поканальное отклонение при постоянной нагрузке |
±1% или меньше для биологических препаратов небольшого объема |
|
Принцип дозирования |
Тип насоса, материалы, контактирующие с продуктом, профиль сдвига |
Керамический поршень для низкого сдвига; перистальтический для одноразового использования |
|
Контроль вакуума |
Диапазон, стабильность и регистрация каждого цикла |
Продукты, чувствительные к кислороду, нуждаются в самой узкой ленте. |
|
Глубина стопора |
Метод измерения и допуск |
Помехи в приводном стержне ручки-инжектора |
|
Крутящий момент крышки или усилие обжима |
Мониторинг, запись, пределы тревог |
Малая капитализация: узкое окно, данные поставщиков плюс испытания |
|
Барьерная система |
RABS или изолятор, перчаточные порты, цикл VHP, фон |
Воздушный поток не нарушается движением механизма |
|
Линейная проверка |
Вес, положение пробки, кислород в свободном пространстве, косметический вид |
Область действия механизма отклонения и сохранение данных |
|
Гибкость формата |
Картридж, PFS и флакон на одной платформе |
Время переналадки и количество частей формата |
Распространенные виды отказов и способы их проверки
Приведенные ниже виды отказов объясняют большую часть отклонений, возникающих во время аттестации процесса наполнения фармацевтических картриджей; у каждого есть метод проверки, который принадлежит протоколу, а не журналу устранения неполадок.
Пузырьки и видимые частицы.Обычно это связано с захваченным воздухом, а не с ошибкой насоса. Проверьте с помощью встроенной вакуумной дегазации, наполнения по уровню жидкости и пути потока с низким сдвигом, а затем подтвердите прогоны плацебо на производственной скорости, а не на половинной скорости.
Наклоненные или незакрепленные стопоры.Незаметен на заправочной станции, смертелен при проверке на герметичность. Проверяйте положение стопора на каждом блоке и периодически выполняйте разрушающую проверку глубины сборки.
Недостаточно или чрезмерно затянуты крышки.Оба вызывают нарушения уплотнения в противоположных направлениях. Проверьте, контролируя крутящий момент в каждом цикле, сопоставляя его с результатами обнаружения утечек высокого напряжения или проникновения красителя.
Опрокидывание контейнера во время транспортировки.Проблема с обращением с симптомом заправочной станции. Проверьте ориентацию с помощью визуальной проверки и осмотра точек контакта с направляющими при максимальной скорости линии.
Остаточный кислород выше целевого значения.Зачастую проблема связана с заменой газа, а не с вакуумом. Проверьте это с помощью анализа свободного пространства по всей партии и документированного профиля продувки азотом.
Часто задаваемые вопросы
Как работает машина для наполнения картриджей?
Взаправка фармацевтических картриджейКонтейнер представляет собой двустороннюю трубку: картриджи ориентируются и передаются в критическую зону, дозируются через иглу, закрываются пробкой (под вакуумом в большинстве асептических линий) и закрываются алюминиевой пломбой, при этом на линии проверяются вес наполнения и положение пробки.
В чем разница между вакуумной и атмосферной пробкой?
Атмосферная пробка прижимает пробку к горлышку при атмосферном давлении. Вакуумная пробка сначала вакуумирует контейнер, что удаляет остаточный газ из свободного пространства и более плотно прижимает пробку к стенке, уменьшая риск отскока и неполного уплотнения.
Что означает RTU при заправке картриджей?
Готов к использованию: контейнер поставляется предварительно стерилизованным в гнезде внутри герметичной ванны, поэтому линия не выполняет промывку или депирогенизацию. Компромисс сводится к открытию ванны, обеззараживанию интерфейса передачи и квалификации поставщика.
Какая точность дозирования достигается при заправке картриджей?
Для биологических препаратов небольшого объема нормальным целевым показателем для керамического плунжерного насоса является ±1% или меньше, что подтверждается для каждого канала под нагрузкой с помощью плацебо, соответствующего продукту, а не только с водой.
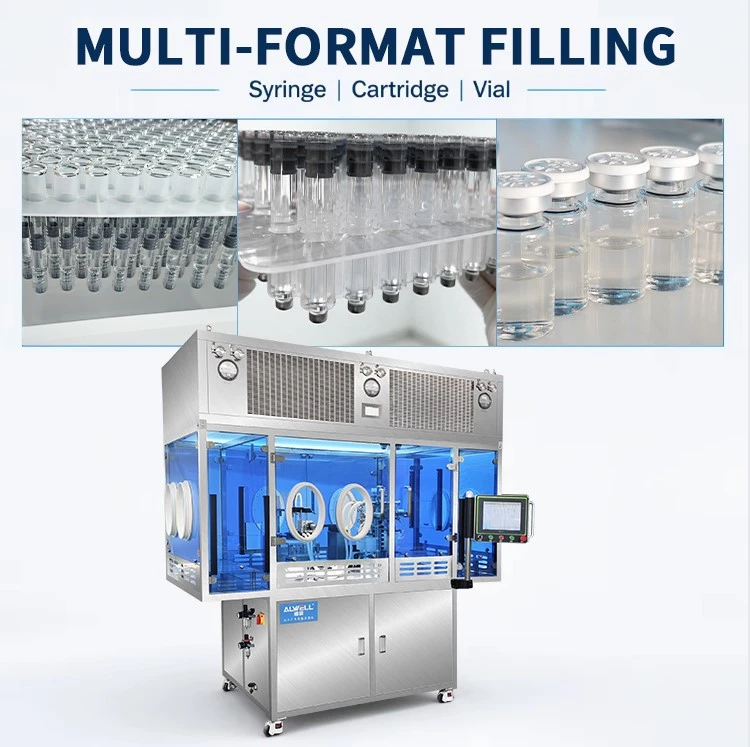
Может ли одна линия обрабатывать картриджи, ПФС и флаконы?
Да, машины на платформе используют сервоприводы, дозирование и контроль для всех трех форматов, причем части формата меняются для каждого контейнера. Время замены и количество частей формата — это две цифры, которые следует уточнить перед заказом.
Стандарты, на которые ссылаются
Классификация чистых помещений 14644-1 - ISO по концентрации частиц в воздухе
USP 〈1207〉 - оценка целостности укупорочных средств контейнера для стерильных продуктов.
Приложение ЕС GMP 1 - производство стерильных лекарственных средств
Указание линии наполнения картриджей
ALWELL строит платформы асептического розлива в Шанхае для инъекционных препаратов небольшого объема. Машина для вакуумного наполнения и укупорки вложенных ванн управляет картриджами, предварительно заполненными шприцами и флаконами на одной платформе, используя полностью сервопривод с вакуумным наполнением и укупоркой, встроенным взвешиванием и проверкой положения пробки, охватывая диапазон от разработки процесса до коммерческого производства. Оборудование изготовлено в соответствии с требованиями GMP и сертифицировано CE на территории площадью 5000 м².

Совместное использование платформы особенно важно, когда процесс наполнения фармацевтических картриджей позднее приходится распространять на предварительно заполненные шприцы или флаконы: архитектура дозирования и контроля сохраняется, и меняются только части формата.
Если вы оцениваете процесс наполнения фармацевтических картриджей или сравниваете варианты оборудования, пришлите нам характеристики продукта, план партии и спецификацию контейнера, и наша технологическая группа рассмотрит вместе с вами конфигурацию линии.Запросить проверку конфигурации линии